以天然本草萃取为核心,构建从原料甄选、中试转化到规范生产的完整链路

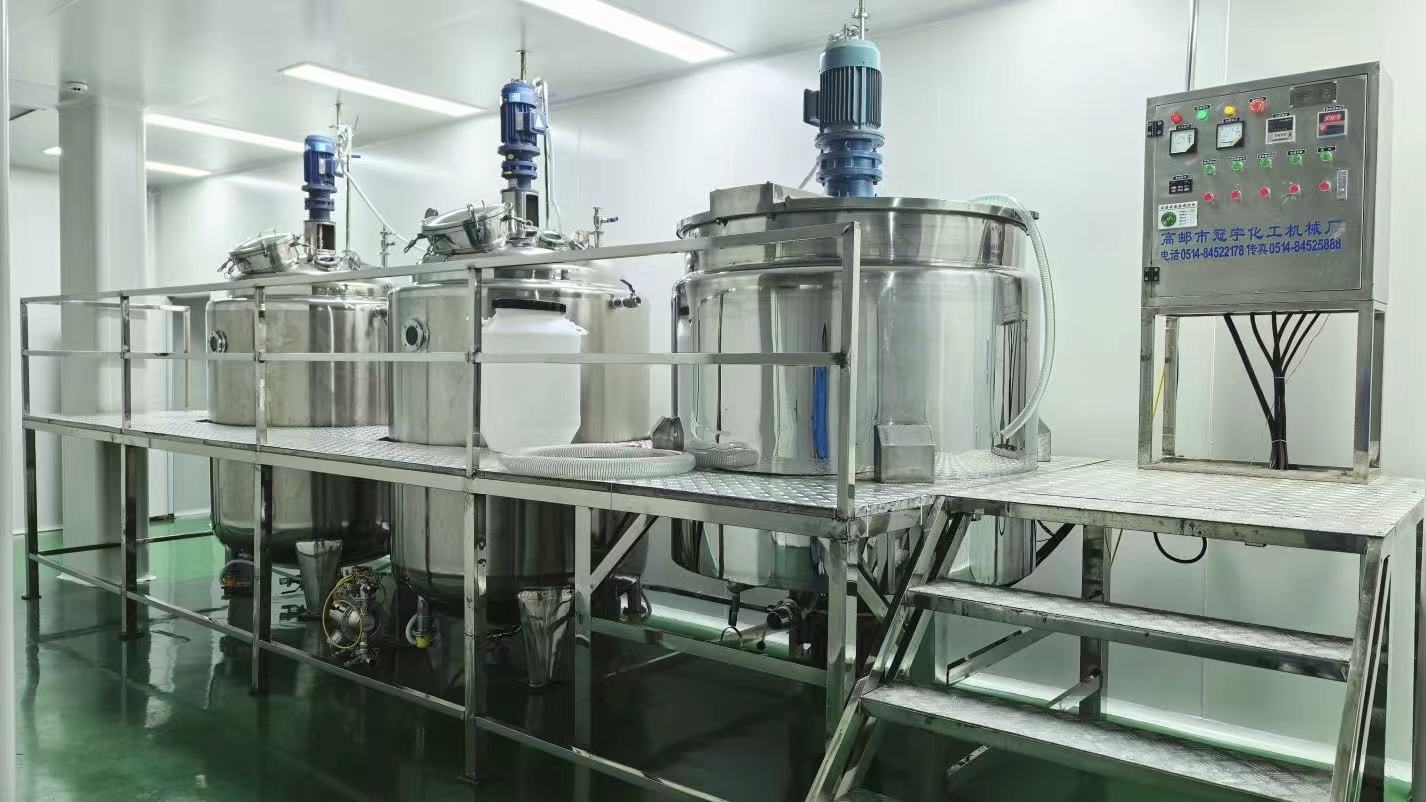
公司洁净厂房严格按照《化妆品生产质量管理规范》设计建造,按 30 万级洁净标准配备风淋洁净室、配料乳化车间、灌装车间、微生物检测室、理化分析室、原辅料库与阴凉库等多个独立功能区。洁净区温度、相对湿度常年控制在适宜区间,并按季度对悬浮粒子、沉降菌、温湿度进行环境监测。空气净化系统每半年对高效过滤器进行使用情况检查,确保生产环境持续稳定可控。
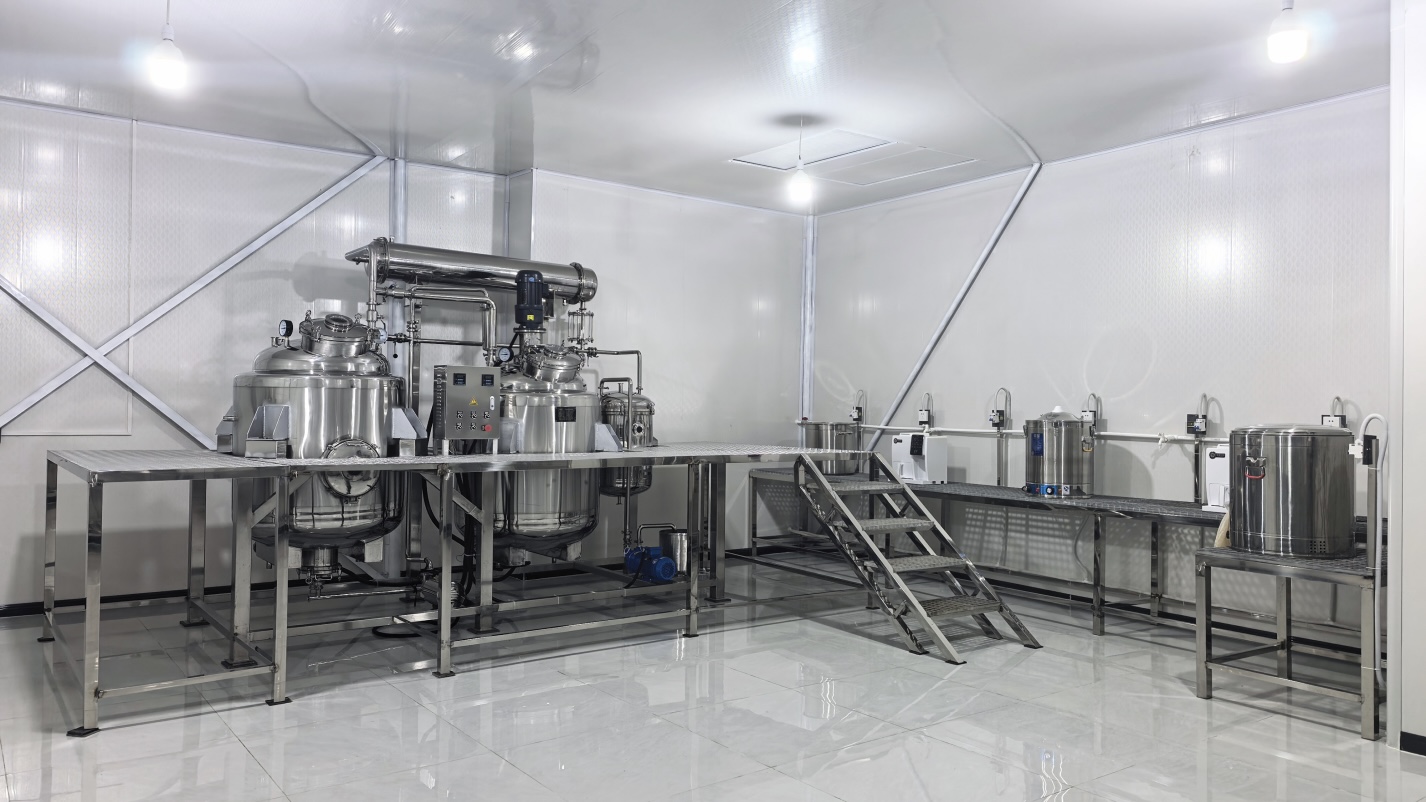
公司所有生产设备(真空乳化机组、灌装机、纯水处理系统、储罐等)的选型、安装、调试、验收、启用、停用、调拨、更新、改造、报废均按"全生命周期"管理。设备清洁严格执行"清洁有效期 3 天"硬性规定,关键设备清洁后必须通过微生物学验证。生产部每年制定设备维护保养计划,操作人员、维修人员均经过"三会教育"(会使用、会维护、会排障)培训考核合格后上岗。
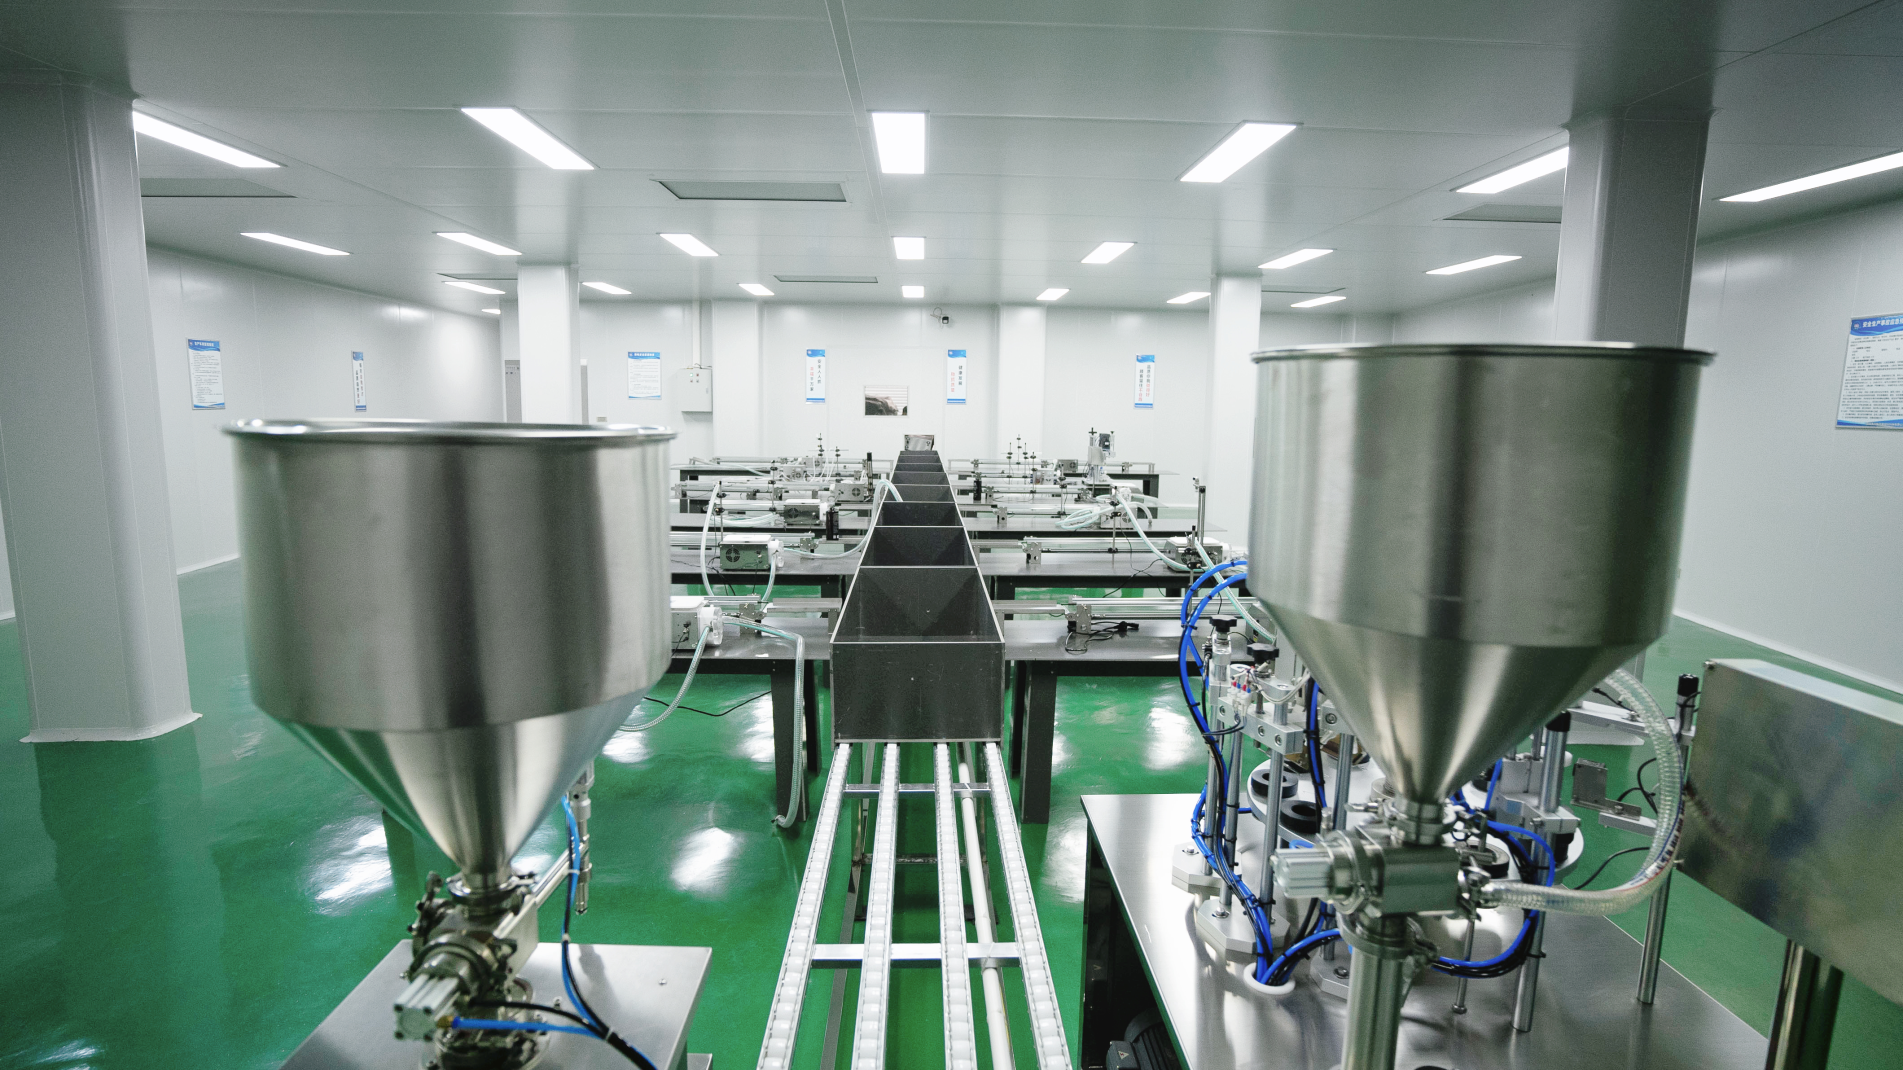
每款产品均编制独立的《生产工艺规程》并完成备案。生产过程严格遵循"生产前准备→领料→人员进入→物料进入→消毒→称量→配料→料体静置→灌装→贴签喷码→包装→纸箱打印→装箱→入库"的标准化流程。配料工序设定温度、转速、搅拌时间的精确参数(如洗发液在 100-120 转/分钟搅拌 30-50 分钟),并通过 QA 现场复核、过程检验(感官、pH 值、粘度)、半成品检测等多重监控点保障每一批产品的工艺一致性。生产前清场合格率 100% 是放行硬性前提。
准洁净区、洁净区、洁净工作台按 10 万级及更高标准分区管理,定期开展尘埃粒子数、沉降菌、浮游菌、温度、相对湿度、压差六项指标的标准化监测。仓储区按"待验(黄色)、合格(绿色)、不合格(红色)"三色标识管理,物料分类分区存放,垛间距、墙距、屋顶距严格执行 0.3m/1m/0.3m/0.1m 标准。仓库温度按"冷库 2-10℃、阴凉库≤20℃、常温库 0-30℃"分级管理。生产环境异常或间断 30 天以上,必须重新清洁消毒并监测合格方可复产。
公司建立完善的"年度培训 + 上岗考核 + 持续再教育"人员能力体系。新上岗、转岗人员须经设备结构性能、操作规程、维护保养、安全防护等培训并通过理论和实操双重考核。检验人员须具有高中/中专及以上文化程度,熟悉产品特性和检验依据。每年开展《化妆品安全技术规范》《化妆品监督管理条例》等法规专项培训,并配套年度考核试题库,确保全员合规意识、专业技能与时俱进。
公司核心技术团队毕业于重庆大学、四川大学等院校,专业涵盖化工、生物、材料、制药,依托扎实的学术训练与高校资源,在天然本草萃取及功效型洗护配方领域具备深厚的理论与实践能力,构成“科研驱动”战略的核心支撑。
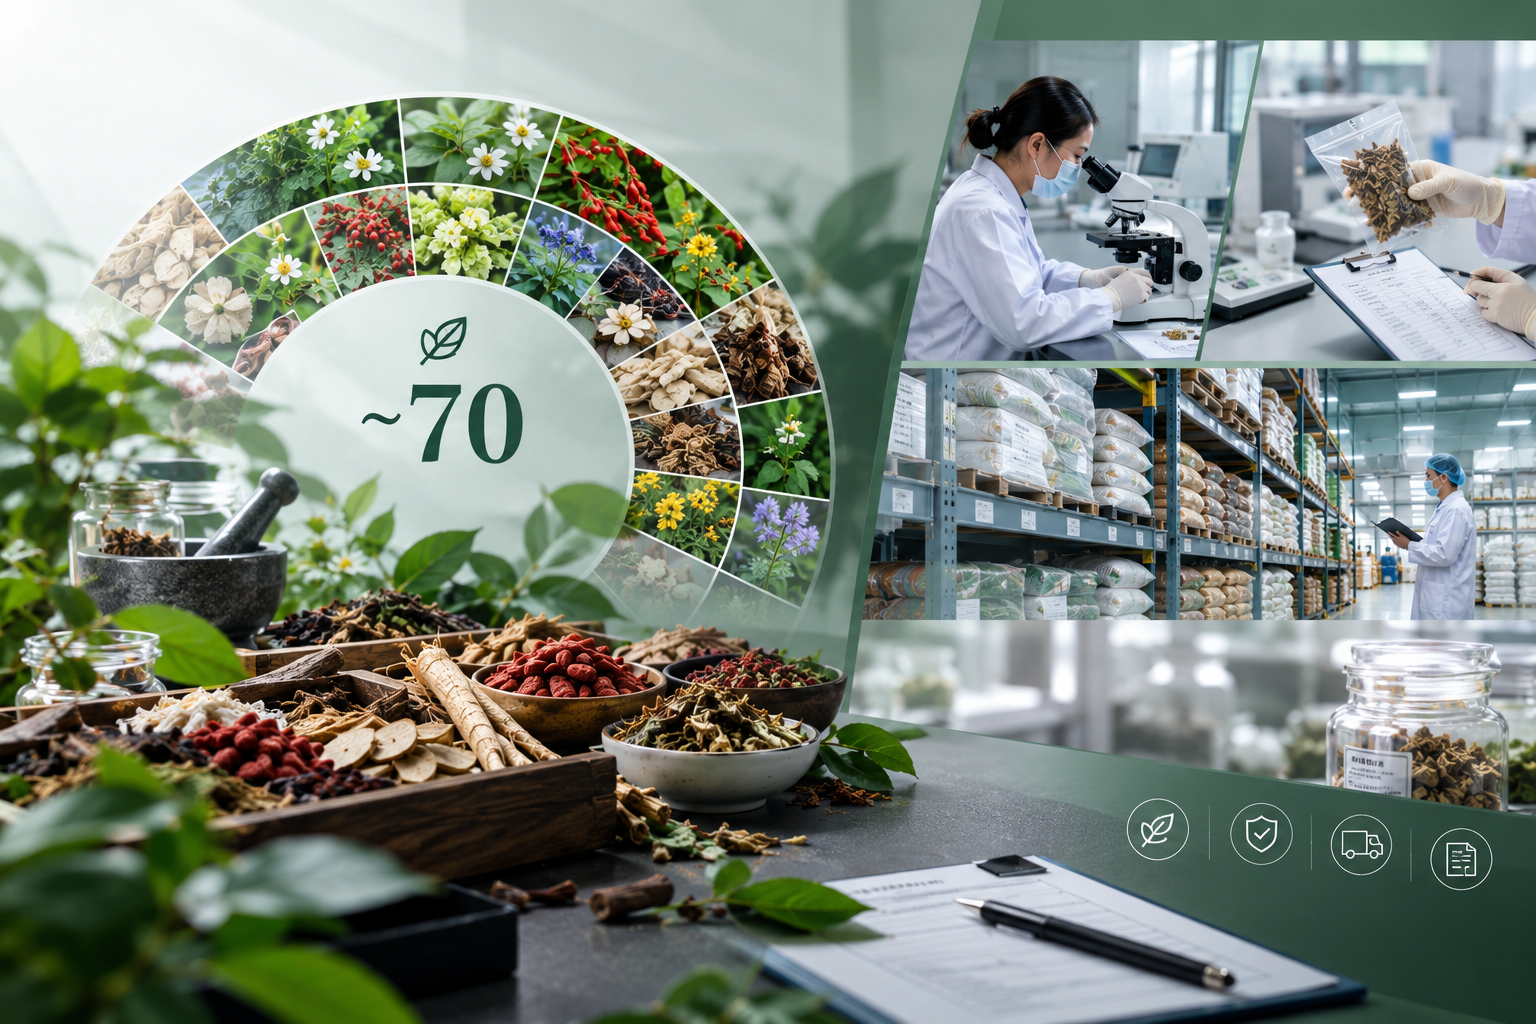
公司主原料涵盖近 70 种药食两用天然本草植物,全部按质量标准进行采购与入厂检验。依托国内主要道地药材集散地的专业市场资源,我们优先选用道地产区的优质品种,以规模化集采保障原料供应的稳定性与可追溯性。
公司依据《物料供应商遴选管理规程》建立“新增 → 审核 → 评价 → 合格 → 动态管理”五步闭环准入机制。对拟合作的物料供应商,由质量部牵头,会同生产部、供销部实施跨部门联合审计,任何单一部门均无权单独放行。
所有原辅料、包装材料进厂后必须经质量部 QA 检验合格方可入库。检验项目覆盖感官指标、理化指标、微生物指标三大维度,严格对照《化妆品安全技术规范》 及产品备案技术标准。仓库按"待验(黄色)、合格(绿色)、不合格(红色)"三色标识分区存放。对随货提供检验报告的产品,QA 须独立复验报告的符合性。无检验能力的物料,采购部须索取供应商检验合格证明文件。不合格物料一律贴红色"不合格证",隔离、退货或销毁,全程受控。
生产过程中设立多个质量控制点,对半成品的感官、pH 值、粘度进行过程检验,合格后方可进入下一道工序。配料工序由 QA 现场复核称量、复核工艺参数;料体静置 12-24 小时后,半成品须经检测合格方可进入灌装环节。洁净区环境按 10 万级标准每季度监测尘埃粒子数、沉降菌、浮游菌、温度、相对湿度、压差六项指标。洁净区设备清洁执行"有效期 3 天"硬规定,超期或异常必须重新清洁、消毒、监测合格后方可使用。
每批次成品按"抽样一批检验一批"原则执行出厂全检。检验项目严格依据产品备案/注册技术标准的出厂检验项目,涵盖感官、理化、微生物等所有指标。检验合格后出具《成品检验报告书》(含产品名称、规格、批号、批量、生产日期、检验日期、取样地点、检验依据、检验结果、检验结论、报告书编号等完整信息),方可入库、审核放行、出厂。检验记录、报告书保存期限为产品有效期后一年,确保产品全生命周期可追溯。
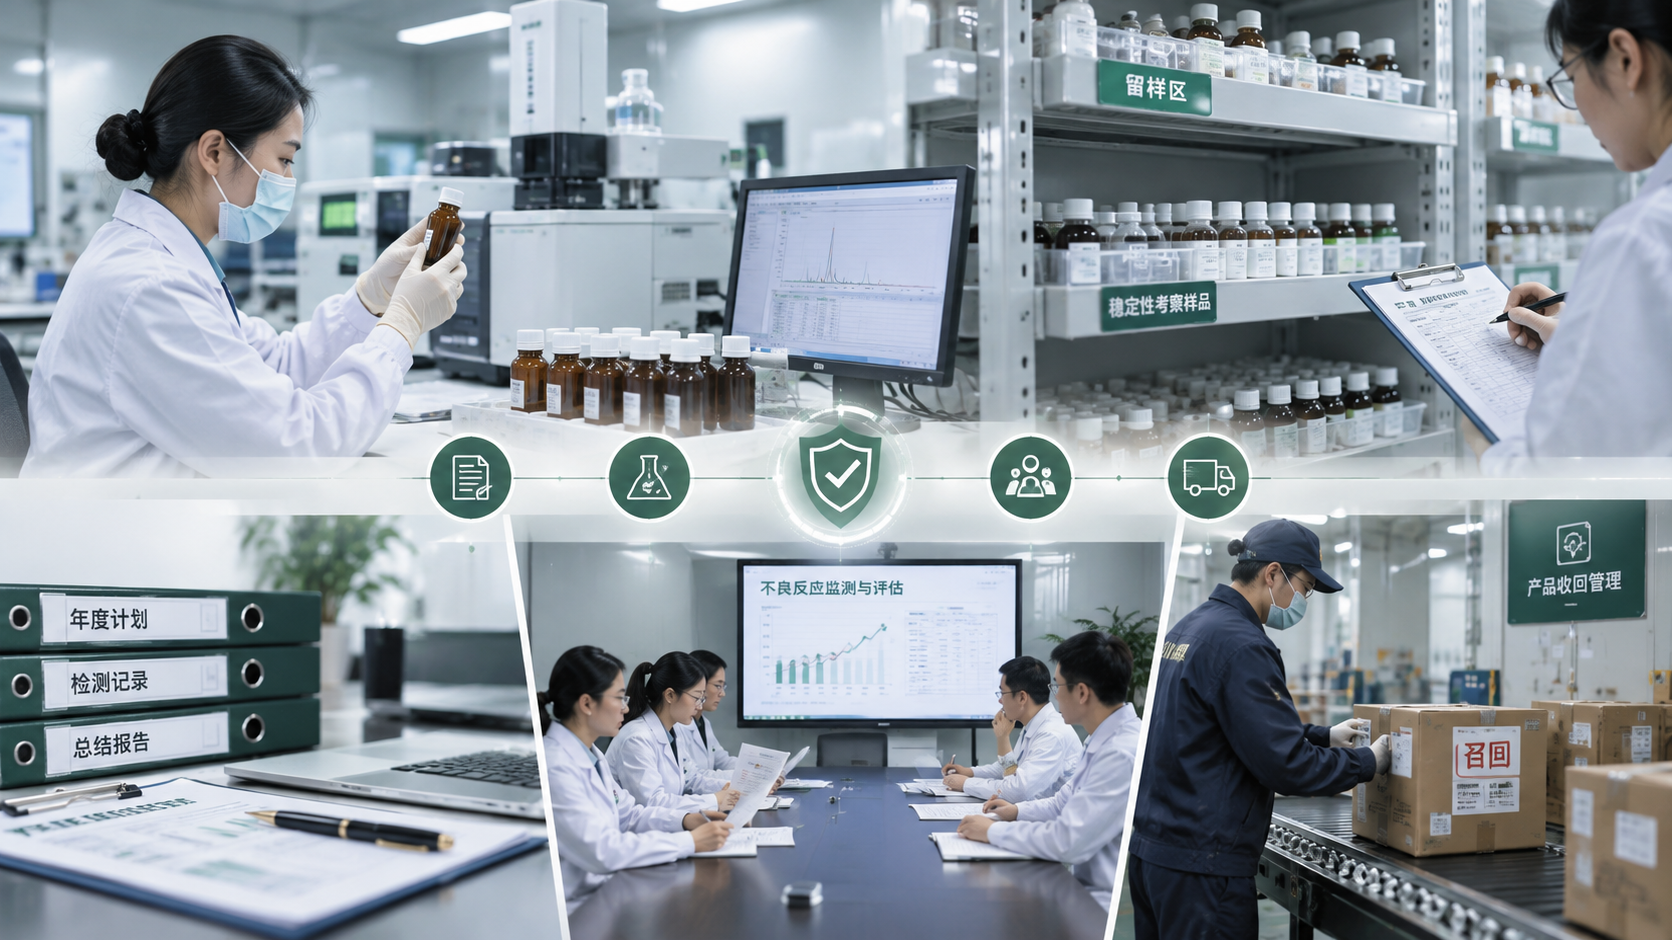
公司建立"长期稳定性考察 + 持续稳定性考察 + 重大变更稳定性考察"三类稳定性试验体系。持续稳定性考察在 25℃±2℃、相对湿度 60%±10% 条件下放置 24 个月,分别于 0、3、6、9、12、18、24 个月取样检测;长期考察在 30℃±2℃、65%±10% 条件下进行。每种规格、每种内包装形式每年至少留一批样品,保存至有效期后一年。每年初制定《产品持续稳定性考察年度计划》,年终形成年度总结报告。任何不符合质量标准的结果或重大不良趋势都将向监管部门报告,必要时启动召回程序。

物料供应商须经"资质审查→样品试制→稳定性评价→现场/书面审计→质量保证协议签订"五步流程纳入合格供应商名录。每批次原料进厂后,仓库管理员填写申检单,质量部 QA 按进货检验规程抽样,对感官指标、理化指标、微生物指标进行全项检验,出具进货检验报告。检验合格的物料办理入库并加贴绿色"合格"标识;不合格的贴红色"不合格证",隔离至不合格区,办理退货或索赔。
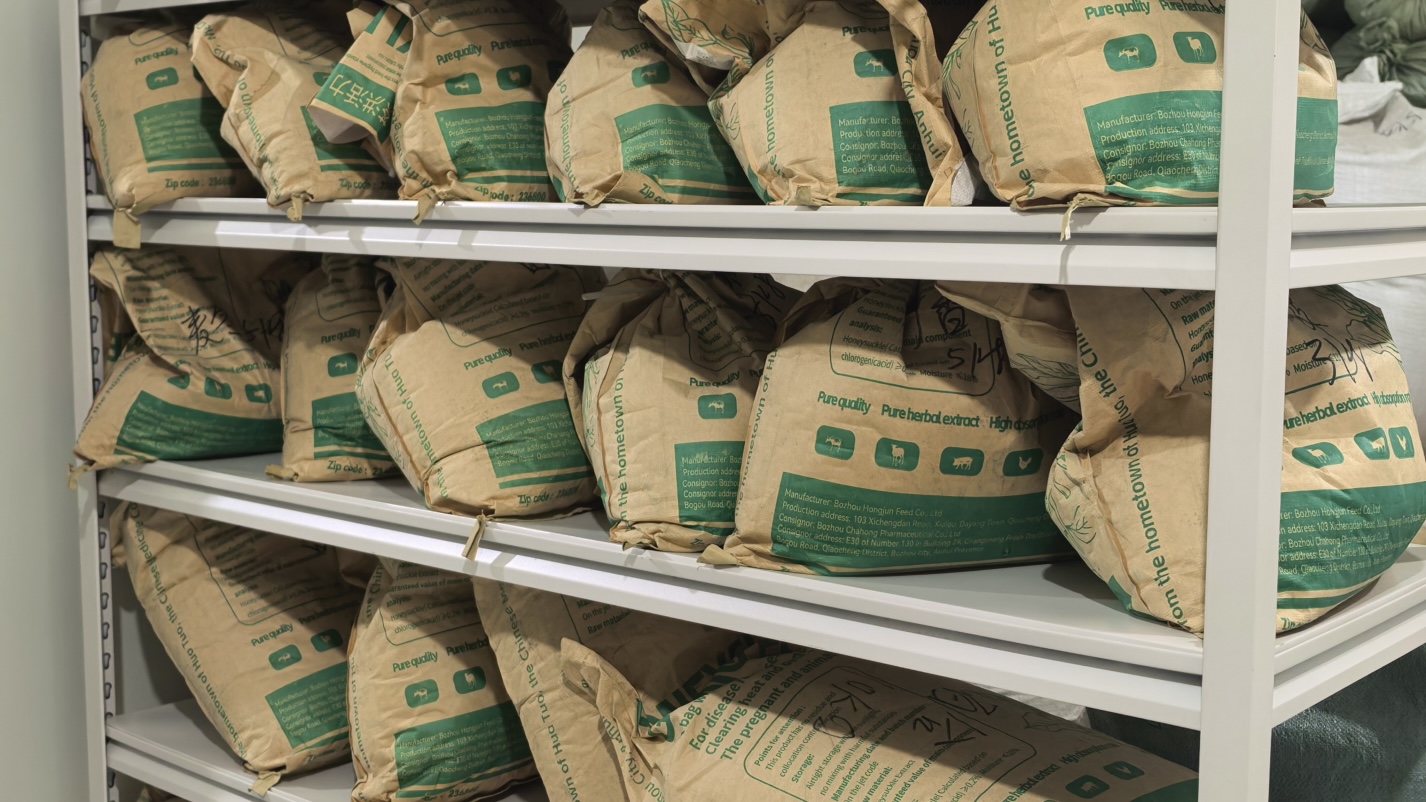
物料按"待验、合格、不合格"三色标识分类分区存放,垛间距严格执行标准。仓储区配备除湿机、换气扇等控温控湿设备,温度按"冷库 2-10℃、阴凉库≤20℃、常温库 0-30℃"分级管理,相对湿度 45-75%。仓库管理员每天上午、下午各记录一次温湿度,遇异常立即采取通风、降温、除湿、增湿等紧急措施。
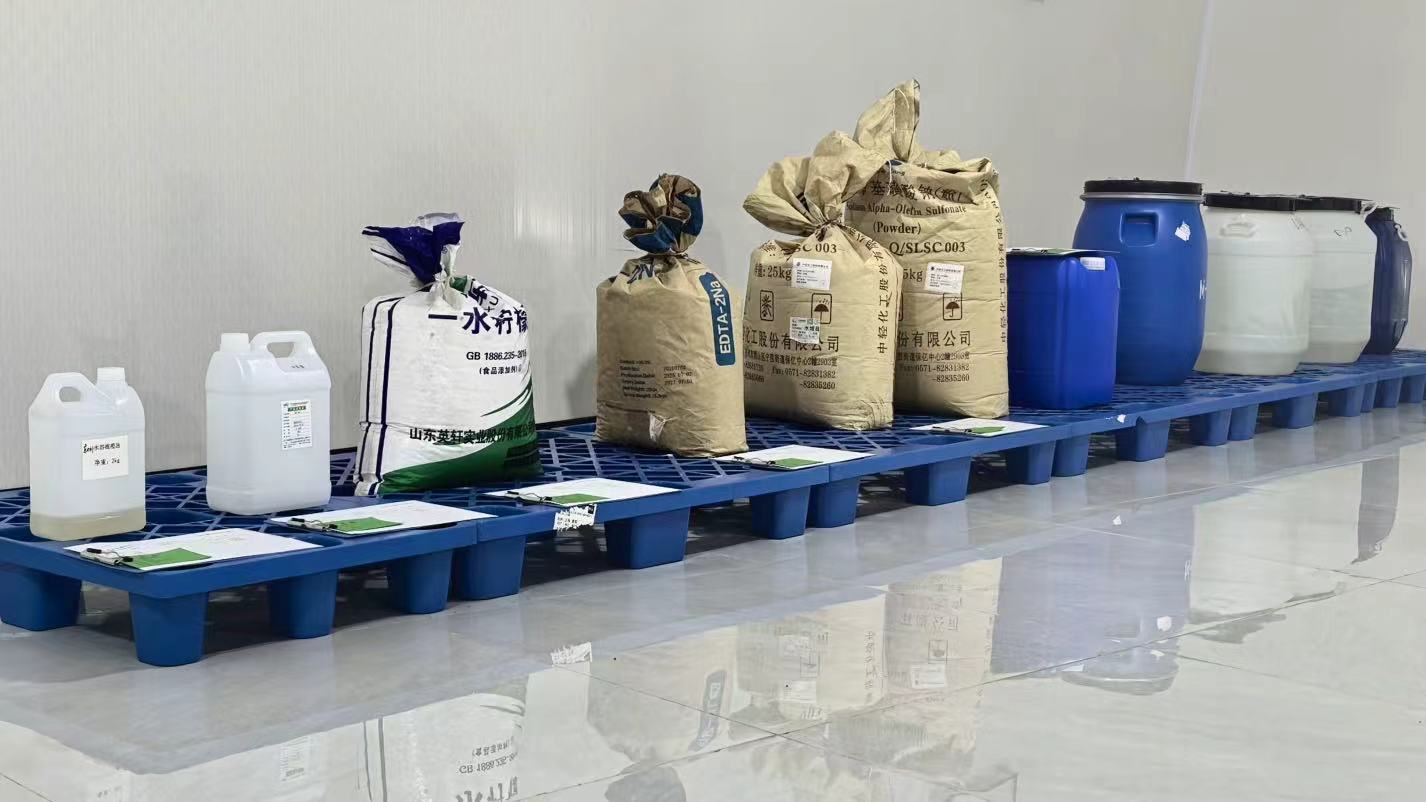
更换生产品种及规格前须严格清场,清场不合格或不彻底不得进行另一个品种的生产。生产前对设备状况、计量器具检定有效期、工具容器清洁状态逐一检查,仅标识为"待料"状态的设备方可使用,禁止使用标有"维修""保养""封存"状态的设备。所有物料须确认有检验报告书,仔细鉴别品名、批号、数量、编码。洁净区设备清洁有效期为 3 天,超期必须重新清洁并进行微生物学验证。
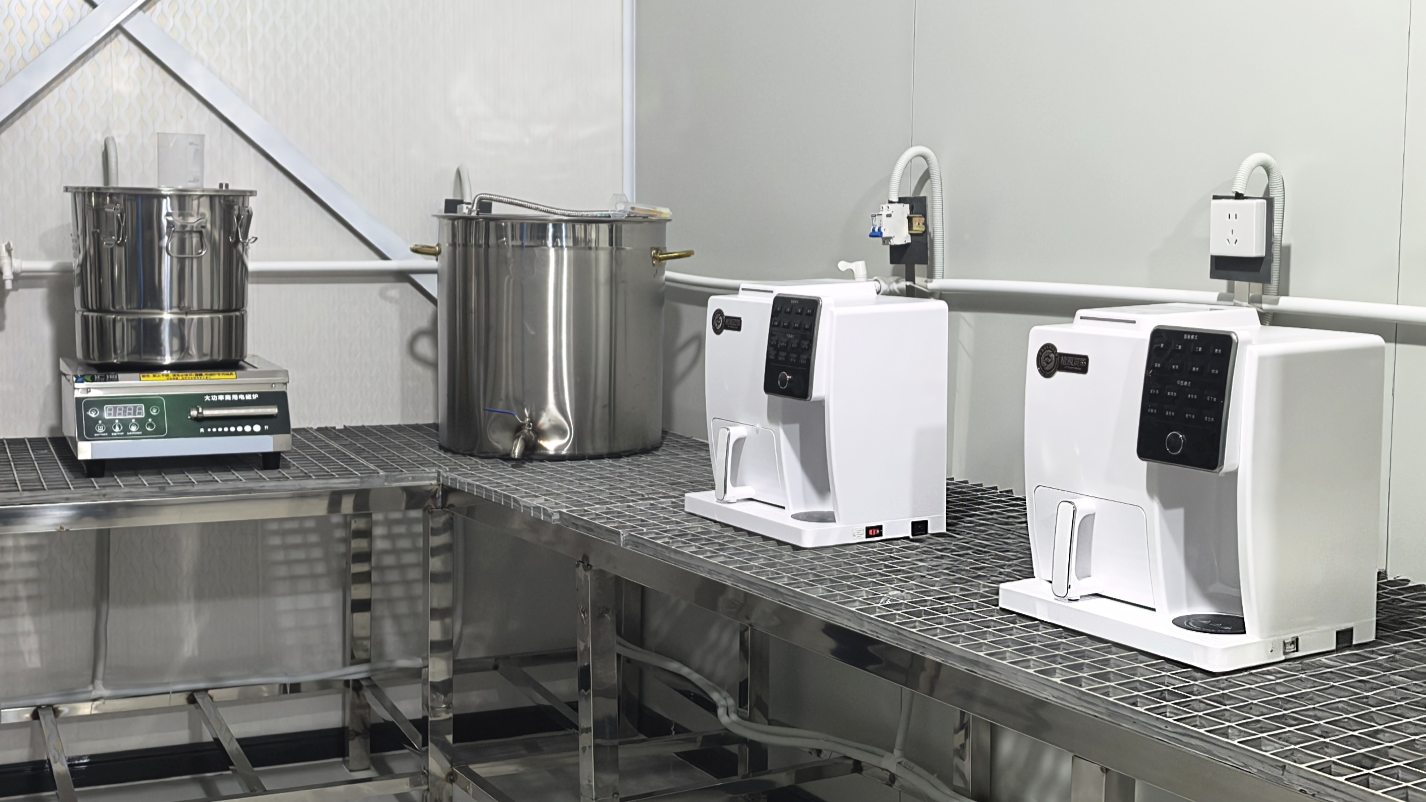
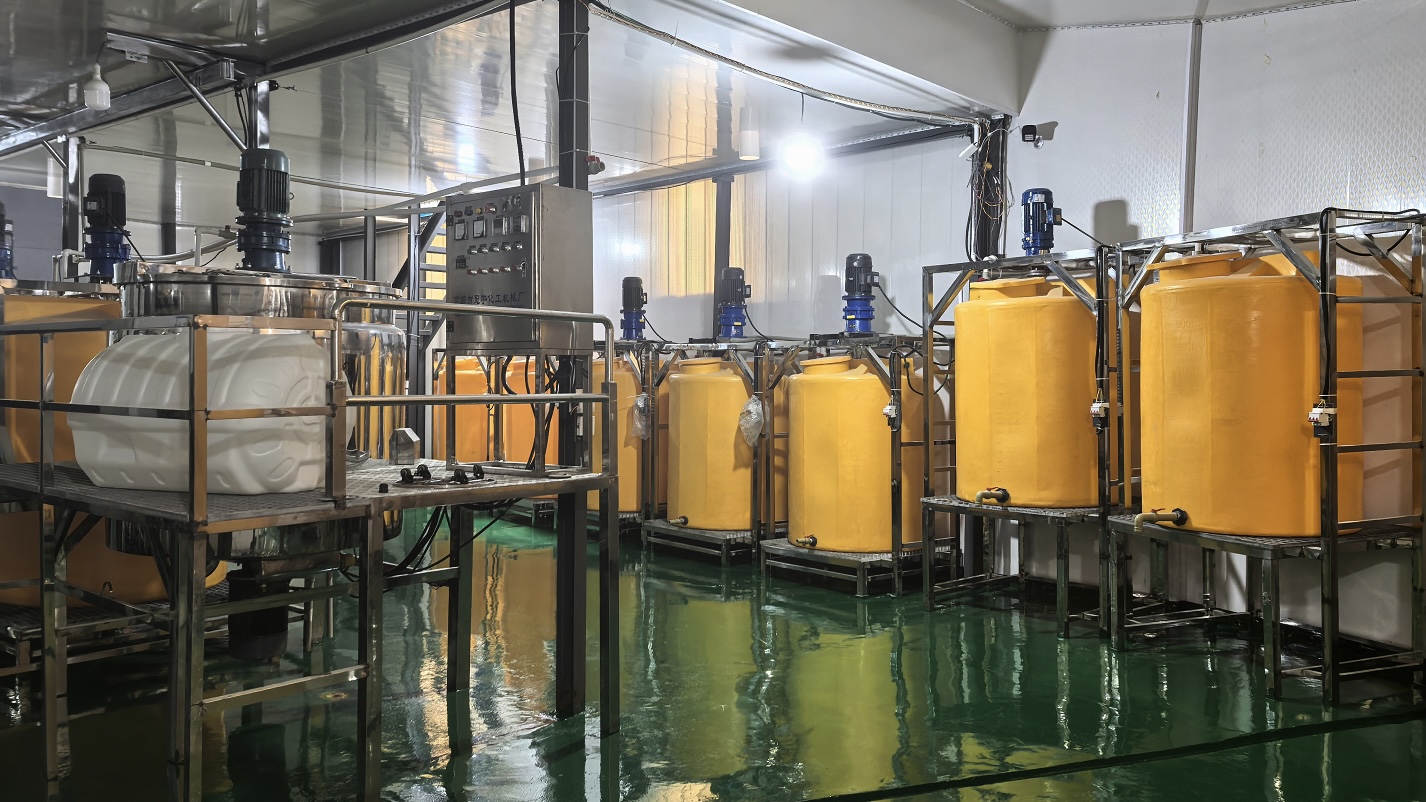
配料工序严格按工艺规程设定的温度(40-80℃)、转速(100-180 转/分钟)、搅拌时间(30-50 分钟)、加料顺序(先水相再油相、最后调 pH)执行。称量过程双人复核,称量前核对计量器具检定有效期。QA 现场复核关键工艺参数并填写过程监控记录。料体配制完成后须静置 12-24 小时,由 QA 取样进行感官、pH 值、粘度等半成品质量检测,合格后方可进入灌装环节。
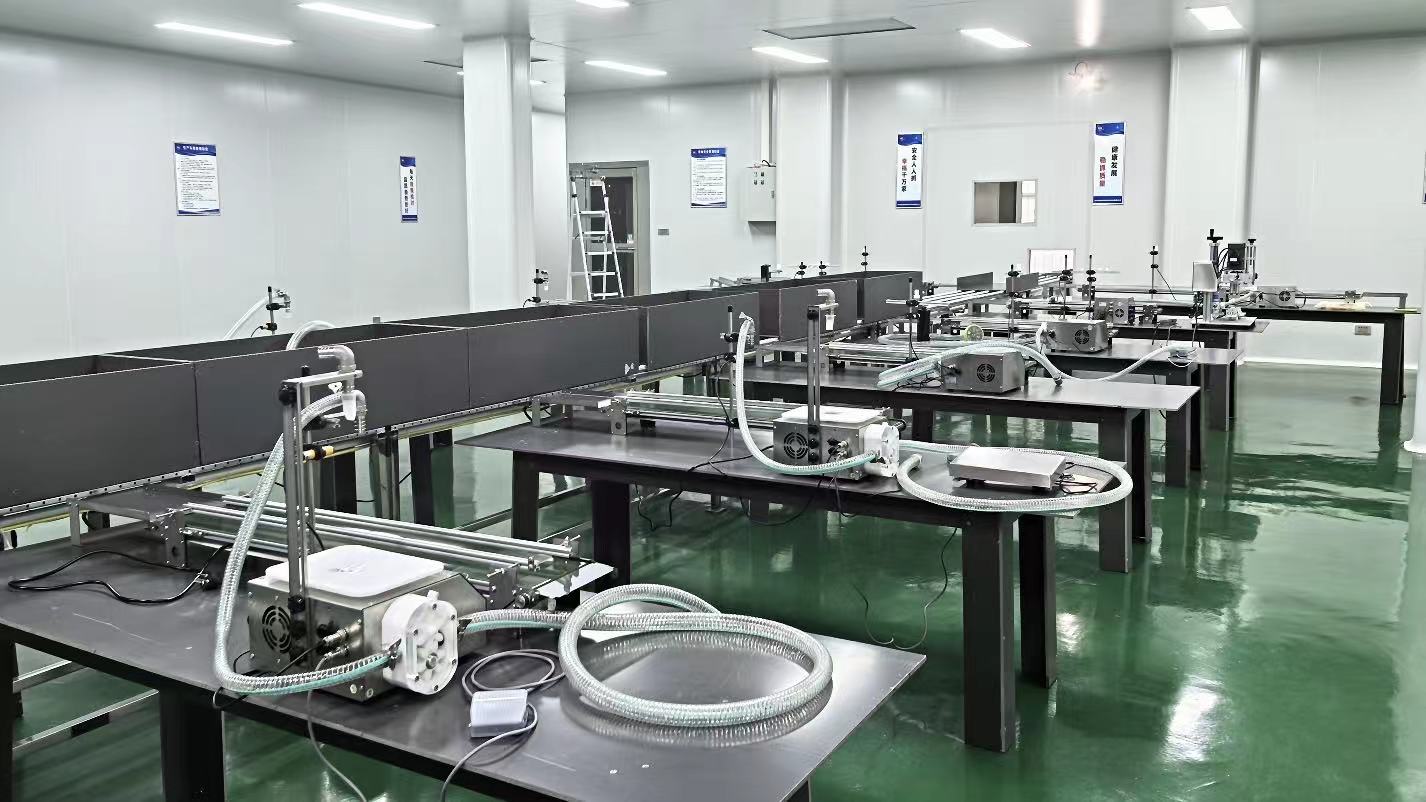
灌装前进行试灌装并用电子秤校准净含量(设定 500g/瓶,最低装量不低于 500g)。首次净含量符合标准后连续灌装 10 瓶并记录,每 60 分钟间断抽取 10 瓶检测净含量。贴签喷码过程操作人员随时检查喷印质量,发现不合格立即挑出。纸箱打码执行"双人核对批号、有效期与生产指令一致"。剩余标签、纸箱按数量管理(领用=使用+剩余+销毁),不合格品在 QA 监督下销毁并做好销毁记录。
每批次成品由质量部按出厂检验规程抽样、检验,出具《成品检验报告书》。检验项目严格按照产品质量标准的出厂检验项目,覆盖感官、理化、微生物等全部指标。检验合格的产品准予入库、审核放行、出厂;不合格产品按《不合格品管理规程》处理(返工、报废、召回)。原始检验记录、检验报告由质量部归档保存,保存期限为产品有效期后一年,确保每批次产品从原料到成品的全链条可追溯。
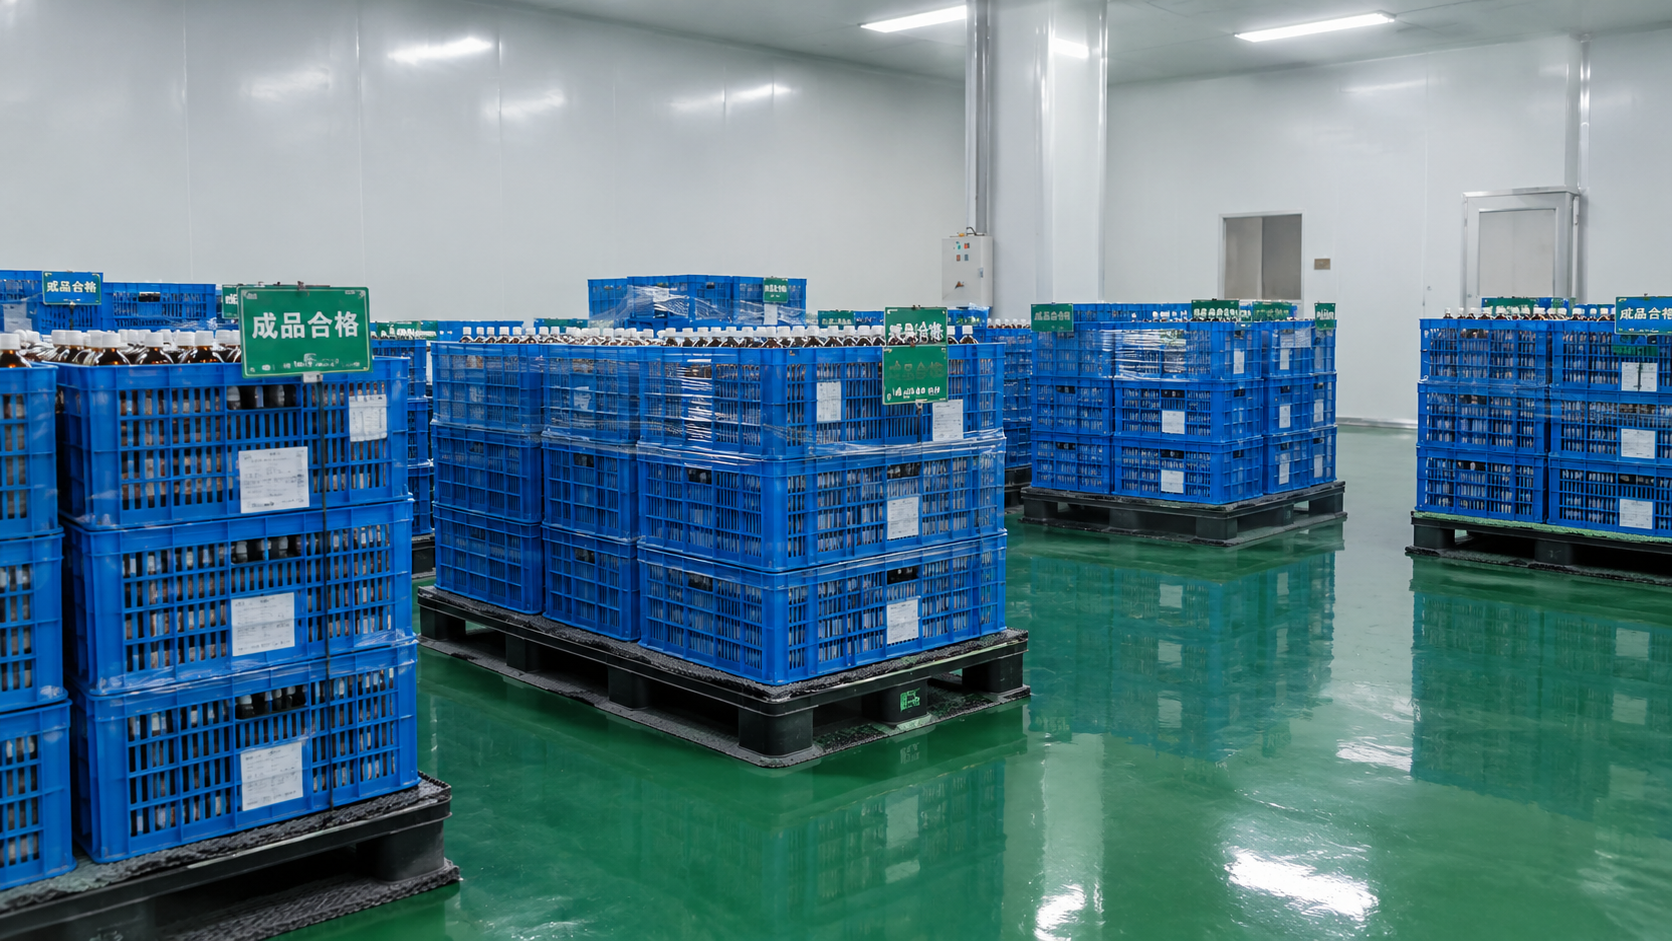
成品上市后纳入"长期稳定性考察 + 持续稳定性考察"双轨体系。每种规格、每种包装形式每年至少留一批样品,按稳定性考察方案定期检测。年度初制定《产品持续稳定性考察年度计划》,年度末形成总结报告。公司成立化妆品不良反应监测小组,对任何不符合质量标准的结果或重大不良趋势开展调查,必要时向监管部门报告并实施召回。所有召回产品按《产品收回管理规程》规范处置。